Introdução
Paradas não programadas afetam a produção, os prazos de entrega, a qualidade e os custos operacionais. Por isso, a manutenção preventiva industrial é uma prática essencial para empresas que buscam processos mais estáveis e seguros.
Um plano de manutenção preventiva bem estruturado começa pela identificação dos ativos críticos e pela coleta de dados sobre falhas, uso e histórico de reparos. Com essas informações, a gestão de manutenção define tarefas, responsáveis, peças e períodos adequados para cada intervenção.
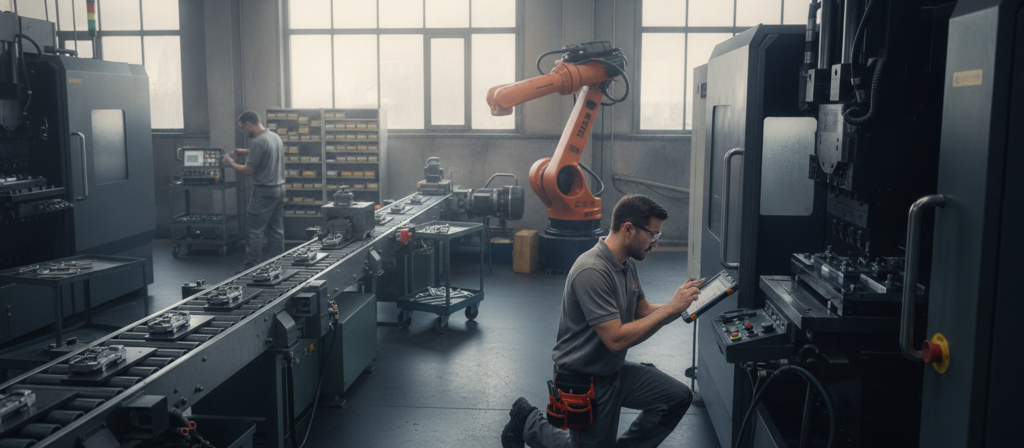
Inspeções, limpeza, lubrificação, ajustes, testes funcionais e trocas programadas não eliminam todas as falhas. Ainda assim, essas rotinas elevam a confiabilidade de equipamentos e contribuem para a redução de paradas industriais.
No Brasil, as atividades devem respeitar a NR-12, manter registros técnicos e garantir a rastreabilidade das intervenções. Referências como a ABNT NBR 5462, a ISO 55000 e estudos sobre estratégias de manutenção apoiam decisões mais seguras e consistentes.
Ao programar a manutenção de máquinas, a indústria melhora sua disponibilidade operacional, prolonga a vida útil dos ativos e ganha previsibilidade para produzir. O resultado é uma operação com menos urgências e melhor uso de recursos e investimentos.
Principais pontos
- A manutenção preventiva industrial reduz a chance de falhas inesperadas.
- Ativos críticos devem receber prioridade no plano de manutenção preventiva.
- Registros técnicos ajudam a controlar intervenções e analisar recorrências.
- A NR-12 orienta medidas de segurança em máquinas e equipamentos.
- Indicadores apoiam decisões sobre custos, equipe, peças e investimentos.
- Rotinas bem executadas aumentam a disponibilidade operacional da fábrica.
Manutenção Preventiva Industrial: conceito, objetivos e benefícios
O conceito de manutenção preventiva envolve agir antes que a perda de função afete a produção. A rotina segue intervalos, tarefas definidas e critérios técnicos para preservar ativos.
Essa prática integra os principais tipos de manutenção industrial e ajuda a manter segurança, qualidade e estabilidade operacional. Normas como a ABNT NBR 5462 e a ISO 14224 apoiam a organização de dados e decisões.
O que caracteriza a manutenção preventiva
A preventiva é programada antes da falha funcional, com base no histórico, na criticidade do ativo e nas recomendações do fabricante. O plano pode incluir inspeções visuais, reapertos e limpeza técnica.
Também são comuns lubrificação, calibração, ajustes e troca de componentes sujeitos a desgaste. Testes operacionais e verificações de proteção e segurança completam as rotinas essenciais.
O objetivo não é intervir sem necessidade. Uma tarefa excessiva pode elevar o custo de manutenção, gerar desperdício de peças e até introduzir novos erros no equipamento.
Diferenças entre manutenção preventiva, corretiva e preditiva
A manutenção corretiva ocorre após uma falha ou queda de desempenho. Ela pode ser planejada, quando há tempo para preparar recursos, ou emergencial, quando a operação precisa parar de imediato.
Já a manutenção preditiva acompanha a condição do ativo para identificar sinais de degradação. Vibração, termografia, ultrassom, análise de óleo e monitoramento elétrico ajudam a definir o melhor momento para agir.
Essas estratégias não competem entre si. Uma gestão madura combina ações conforme criticidade, risco, segurança, disponibilidade de peças e contexto da operação.
Como a prevenção reduz custos, falhas e paradas não programadas
Ao antecipar intervenções, a empresa pode reservar uma janela de serviço e mobilizar equipe, ferramentas e peças de reposição. Isso reduz a chance de uma parada não programada interromper a produção.
A prevenção também limita danos secundários causados por falhas de equipamentos. Um rolamento desgastado, por exemplo, pode comprometer eixo, motor e outros componentes se não for tratado a tempo.
Os impactos vão além do reparo. Horas improdutivas, perdas de matéria-prima, retrabalho, horas extras, fretes emergenciais, atrasos e riscos de acidentes ampliam o custo de manutenção.
Para manter bons resultados, o plano deve usar histórico de falhas, indicadores de desempenho e critérios de criticidade. Assim, a rotina preventiva se mantém ajustada à realidade de cada ativo.
Como mapear ativos críticos e definir prioridades de manutenção
O mapeamento começa com um inventário de ativos completo e atualizado. Registre identificação do equipamento, tag patrimonial, localização, fabricante, modelo, número de série, função no processo, capacidade e data de instalação.
Inclua documentos técnicos, manuais, histórico de intervenções e plano de sobressalentes. Esses dados dão base à gestão de ativos industriais e evitam decisões apoiadas apenas na memória da equipe.
Os ativos críticos são aqueles cuja falha pode parar uma linha, causar acidente ou afetar a qualidade. Compressores principais, bombas de processo, motores críticos, painéis elétricos, caldeiras, refrigeração, transportadores e sistemas de controle merecem atenção conforme a operação.
A criticidade de equipamentos deve considerar o impacto real de cada parada. Avalie a existência de redundância, o tempo de reparo, o custo da inatividade, a recorrência de falhas e o prazo para comprar peças.
| Fator avaliado | Pergunta prática | Impacto na prioridade |
|---|---|---|
| Segurança | A falha pode causar acidente ou exposição a risco? | Eleva a urgência da intervenção |
| Produção | O equipamento interrompe o gargalo ou toda a linha? | Indica maior prioridade operacional |
| Qualidade | A falha altera o padrão do produto final? | Exige controle preventivo mais frequente |
| Reparo e peças | O conserto é longo ou depende de item com compra demorada? | Aumenta o risco de parada prolongada |
Uma matriz de criticidade transforma esses critérios em uma decisão clara. A análise de risco operacional pode multiplicar, ou ponderar, a probabilidade de falha, a severidade da consequência e a capacidade de detectar o problema antes da interrupção.
Quanto maior a chance de falha, o dano esperado e a dificuldade de detecção, maior deve ser a priorização de manutenção. Essa leitura ajuda a definir inspeções, sobressalentes estratégicos e planos de contingência.
O levantamento precisa reunir operadores, técnicos, supervisores de produção, segurança do trabalho e engenharia. Eles conhecem ruídos, vibrações, alarmes recorrentes e limites de operação que nem sempre aparecem nos registros formais.
Registre as informações em um CMMS, em planilha controlada ou em uma plataforma de gestão de ativos. Dados dispersos em anotações e mensagens dificultam a revisão da matriz de criticidade e atrasam a resposta da manutenção.
As diretrizes da ISO 55000, ISO 55001, ISO 31000 e ABNT NBR 5462 apoiam esse processo. As práticas de análise de criticidade difundidas pela ABRAMAN também ajudam a criar critérios consistentes para cada área industrial.
Planejamento da manutenção preventiva e criação do plano de manutenção
Um plano de manutenção preventiva organiza inspeções, serviços e recursos antes que a falha interrompa a produção. Ele deve considerar a criticidade do ativo, as recomendações do fabricante, a NR-12 e os registros da própria planta.
Com dados confiáveis, o cronograma de manutenção pode ser ajustado à operação. Assim, as equipes programam intervenções em janelas negociadas e reduzem conflitos com a produção.
Levantamento do histórico de falhas e dados dos equipamentos
O histórico de falhas mostra defeitos repetitivos, desgaste prematuro e intervenções que não eliminaram a causa do problema. Também ajuda a identificar turnos, horários e condições operacionais que aceleram a degradação.
Registre o ativo, a data, o componente afetado, o sintoma, a causa identificada e a ação executada. Manuais dos fabricantes, registros internos, ABNT NBR 5462 e ISO 14224 ajudam a padronizar os dados.

Definição de periodicidade, tarefas e checklists de inspeção
A periodicidade deve seguir o risco, a carga de trabalho da máquina e o comportamento das falhas. Um checklist de manutenção industrial transforma a inspeção em uma rotina clara e fácil de auditar.
Inclua a verificação de vazamentos, ruídos anormais, vibração, temperatura, folgas, correias, cabos, apertos e níveis de fluido. Avalie também proteções de segurança e o funcionamento de sensores.
| Ponto de inspeção | Condição esperada | Método e instrumento | Limite e ação recomendada | Registro |
|---|---|---|---|---|
| Correias e polias | Sem trincas, desgaste ou desalinhamento | Inspeção visual e medidor de tensão | Tensão dentro do padrão; ajustar ou substituir se houver dano | Responsável, data e foto da execução |
| Vibração do conjunto | Nível estável para a condição de operação | Coletor de vibração | Valor dentro do limite técnico; abrir ordem de serviço se exceder | Leitura, ponto medido e evidência |
| Proteções e sensores | Fixação íntegra e resposta correta | Teste funcional e inspeção visual | Sem falhas; bloquear o equipamento se houver risco | Resultado do teste e responsável |
Organização de recursos, equipe técnica e peças de reposição
O planejamento deve definir mão de obra, competências exigidas, treinamentos, permissões de trabalho e ferramentas. Serviços especializados, instrumentos calibrados e janelas de parada precisam constar no plano.
Antes de qualquer intervenção, aplique bloqueio e etiquetagem das fontes de energia quando necessário. O uso de EPIs e os requisitos da NR-12 devem orientar toda atividade em máquinas e equipamentos.
A gestão de peças de reposição exige estoque mínimo, ponto de reposição, prazo de entrega e fornecedores homologados. Itens de longo fornecimento pedem controle maior, além de armazenamento adequado e confirmação de compatibilidade técnica.
Uso de indicadores de manutenção para acompanhar resultados
Os indicadores de manutenção mostram se as rotinas estão alinhadas à necessidade do processo. O MTBF acompanha o tempo médio entre falhas e ajuda a avaliar a confiabilidade do ativo.
O MTTR mede o tempo médio para reparo, enquanto a disponibilidade indica a parcela do tempo em que o equipamento está apto a operar. Também acompanhe o percentual de manutenção planejada, o cumprimento das ordens no prazo e o backlog por prioridade.
Os números devem ser avaliados em conjunto e comparados com metas adequadas a cada processo. Essa leitura apoia ajustes no plano de manutenção preventiva sem basear decisões em um único resultado.
Execução das rotinas preventivas para reduzir paradas industriais
A execução da manutenção preventiva começa pela confirmação da programação com a produção. A equipe verifica a disponibilidade do ativo, separa peças, ferramentas, documentos e permissões antes de iniciar o serviço.

Cada ordem de serviço de manutenção deve orientar as tarefas, os riscos e os critérios de aceite. Procedimentos internos, NR-12, instruções do fabricante e bloqueios de energia protegem pessoas e equipamentos.
A rotina de inspeção industrial inclui limpeza, verificação visual, medições e testes funcionais. Ruído elevado, calor, vibração, vazamentos e consumo anormal de energia precisam ser registrados sem atraso.
| Etapa | Prática necessária | Registro esperado |
|---|---|---|
| Antes da intervenção | Confirmar janela, isolar energias e avaliar riscos. | Permissão de trabalho, checklist e recursos separados. |
| Durante a atividade | Executar inspeções, ajustes, trocas e medições previstas. | Tempo usado, peças aplicadas, fotos e anomalias. |
| Após o serviço | Testar o ativo, liberar a operação e tratar pendências. | Resultado do teste e recomendações futuras. |
A segurança na manutenção depende de sinalização, bloqueio e comunicação clara entre operação e técnicos. Operadores também podem apoiar com limpeza, inspeções simples e aviso rápido sobre mudanças no funcionamento.
Quando surgir um desvio, a equipe deve avaliar sua urgência e o risco operacional. Se não houver risco imediato, abre-se uma corretiva planejada, reserva-se o material e programa-se a ação para manter o controle de paradas.
O plano de manutenção preventiva industrial ganha consistência quando os dados são completos. O CMMS concentra histórico, medições, componentes substituídos e pendências por equipamento.
Reuniões entre manutenção, produção, qualidade, segurança e almoxarifado ajudam a revisar atrasos e falhas repetidas. Esses dados orientam a melhoria contínua na manutenção, com ajustes em frequências, tarefas, materiais e treinamentos.
Para ampliar seus conhecimentos sobre normas aplicáveis à indústria, consulte também a categoria Normas Técnicas da Noier Group. Reunimos conteúdos sobre requisitos de segurança, manutenção, confiabilidade, gestão de ativos e outros referenciais importantes para profissionais de engenharia, manutenção e gestão industrial.
Veja também: NR12.
Conclusão
Uma gestão de manutenção industrial eficaz começa pelo inventário dos ativos, pela classificação de criticidade e pela análise do histórico de falhas. Com esses dados, a equipe cria planos, checklists e rotinas que atendem à operação.
A manutenção preventiva de equipamentos exige recursos disponíveis, peças adequadas e intervenções seguras. As práticas devem seguir normas como a NR-12, além dos manuais dos fabricantes e das referências da ABNT NBR 5462.
Um plano preventivo industrial não deve ser fixo. Ele precisa de revisão conforme as falhas, a idade dos ativos, o ambiente, mudanças no processo e as metas de produção. Indicadores e ordens de serviço mostram onde ajustar o trabalho.
Esse controle apoia a redução de paradas não programadas, amplia a confiabilidade operacional e protege a produtividade industrial. Assim, a manutenção deixa de reagir a emergências e passa a ser uma operação planejada, segura e mensurável.
Para conhecer soluções, componentes e equipamentos aplicados a diferentes necessidades da indústria, consulte também a página Soluções Industriais da Noier Group, onde você encontrará informações sobre produtos e aplicações voltados à proteção, manutenção, eficiência e operação de máquinas e equipamentos.
FAQ
O que é manutenção preventiva industrial?
É o conjunto de inspeções, ajustes, limpeza, lubrificação, testes e substituições programadas antes que ocorra uma falha funcional. Seu objetivo é reduzir riscos, aumentar a disponibilidade dos ativos e dar mais previsibilidade à produção.
Qual é a diferença entre manutenção preventiva, corretiva e preditiva?
A preventiva segue uma frequência definida por tempo, uso ou histórico. A corretiva é realizada após uma falha ou perda de desempenho. A preditiva monitora a condição do equipamento com recursos como análise de vibração, termografia, ultrassom e análise de óleo.
A manutenção preventiva elimina todas as paradas não programadas?
Não. Falhas inesperadas ainda podem ocorrer por fatores como erro operacional, defeito oculto, sobrecarga ou condições ambientais. Porém, um plano bem executado reduz a probabilidade de interrupções, danos secundários e reparos emergenciais.
Como identificar os equipamentos mais críticos da indústria?
Avalie o impacto da falha na segurança, produção, qualidade, custo de inatividade e prazo de reparo. Compressores, caldeiras, painéis elétricos, bombas de processo e sistemas de refrigeração costumam exigir prioridade quando não há redundância.
Quais dados devem constar no cadastro de um ativo?
O registro deve incluir tag patrimonial, localização, fabricante, modelo, número de série, função no processo, capacidade, data de instalação, documentos técnicos e lista de sobressalentes. Esses dados facilitam a rastreabilidade e o planejamento das ordens de serviço.
Como definir a periodicidade das tarefas preventivas?
A frequência deve considerar o manual do fabricante, o histórico de falhas, as horas de operação, o ambiente de trabalho e a criticidade do ativo. Frequências excessivas geram custo e desperdício, enquanto intervalos longos podem elevar o risco de falha.
O que deve conter um checklist de inspeção industrial?
Um checklist deve indicar o ponto de inspeção, a condição esperada, o método de verificação, os instrumentos necessários, os limites de aceitação e a ação recomendada. Também deve registrar responsável, data, medições e evidências da execução.
Quais indicadores ajudam a medir os resultados da manutenção?
Os principais indicadores são MTBF, que mede o tempo médio entre falhas; MTTR, relacionado ao tempo médio para reparo; disponibilidade; percentual de manutenção planejada; cumprimento do plano e backlog. A análise conjunta evita decisões baseadas em um único indicador.
O que é CMMS e como ele ajuda na gestão da manutenção?
CMMS é um sistema computadorizado de gestão da manutenção. Ele centraliza cadastros de ativos, planos, ordens de serviço, estoque de peças, históricos e indicadores, reduzindo a dependência de registros dispersos em planilhas ou anotações manuais.
Quais cuidados de segurança são necessários durante uma intervenção?
Antes do serviço, a equipe deve realizar análise de riscos, aplicar bloqueio e etiquetagem das fontes de energia quando necessário, usar EPIs e seguir permissões de trabalho. Máquinas e equipamentos devem atender aos requisitos aplicáveis da NR-12 e aos procedimentos internos.
Como organizar o estoque de peças de reposição críticas?
Defina estoque mínimo, ponto de reposição, prazo de entrega, fornecedores homologados e condições adequadas de armazenamento. Peças com longo prazo de fornecimento, alto custo ou impacto direto na produção precisam de controle mais rigoroso.
O que fazer ao encontrar uma anomalia durante uma inspeção?
Registre a condição encontrada, avalie a urgência e verifique os riscos para pessoas, equipamento e processo. Quando não houver risco imediato, abra uma ordem corretiva planejada, reserve materiais e programe a intervenção com a produção.
A operação pode participar das rotinas de manutenção?
Sim. Em práticas de manutenção autônoma e TPM, operadores capacitados podem realizar limpeza, inspeções simples e comunicação de anormalidades. A manutenção técnica continua responsável por atividades que exigem conhecimento especializado, instrumentos ou intervenções de maior risco.